走心机与纵切车床 精密金属切削加工的核心装备与服务模式
在精密金属切削加工领域,走心机(又称纵切车床)凭借其独特的加工原理和卓越的精度表现,已成为小型精密零件批量化生产的关键装备。本文将从设备原理、核心优势、典型应用及加工服务模式四个维度,系统解析走心机/纵切车床的技术特点与产业价值。
一、走心机/纵切车床的工作原理
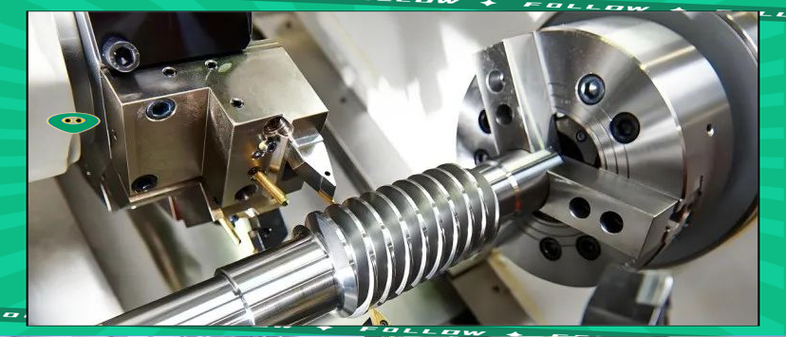
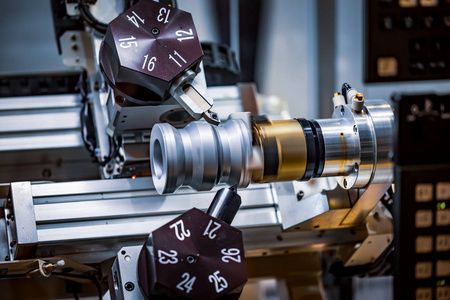
走心机(Sliding Headstock CNC Lathe)与常规数控车床最本质的区别在于加工时棒料的运动方式。常规车床中,棒料由主轴夹持并旋转,刀具沿径向和轴向进给完成切削;而在走心机中,主轴夹持棒料做轴向进给运动(即“走心”),刀具则分布在棒料周围进行径向或纵向切削。刀架通常固定,棒料在旋转的同时沿轴向穿过导套向前移动。导套紧贴切削区域支撑棒料,使刀具始终在靠近支撑点的位置进行加工,从而将工件悬伸变形降至极低水平。这一结构决定了走心机天然适合加工细长轴类零件,长径比大、刚性差的工件在常规车床上极易振刀或让刀,而在走心机上却能获得稳定的尺寸精度和表面质量。纵切车床的名称即源于这种“纵向进给+切削”的加工方式,同样采用了导向套辅助支撑、棒料轴向移动切削的核心原理。
二、核心结构与技术优势
走心机的典型结构包括主轴/副主轴系统、导套(导向套)、刀架系统(车刀、铣刀、钻头等多刀位布局)、凸轮或伺服驱动系统,以及自动送料装置。现代走心机多为多轴联动数控机型,常见5轴至9轴配置,主副主轴可同步旋转并实现工件对接转移,一次装夹即可完成车、铣、钻、攻丝、镗孔等多道工序。其理论定位精度可达微米级,批量化生产的尺寸一致性突出,特别适合小型精密零件的“一次成型”加工,免去多工序装夹的误差积累。配合自动送料机,走心机能够实现长时间无人化连续生产,显著提升设备利用率和单位产出效率。加工长径比较大的轴类零件时,走心机可将振刀倾向控制在极小甚至没有的程度,以7×100mm轴的走心机焊接件样品为例:采用日本部分走心机50机能加工L100~180mm的产品;慢走丝加工孔径为Ø18H7的设备产出10丝以内的精度误差为±0.01mm以内,精度提升较快。再看台湾錩鋼數值CNC走心式車床加工:销轴出口的品质公差显著提升。可见高精导入情况下确实产生更精的效率优化与自动化无人产线配合后产量目标较现实可行,达到稳定、制式防错装工序保证连续零率件的特殊规格车削与光洁工艺平衡目的。
如若转载,请注明出处:http://www.sdcxrsteel.com/product/19.html
更新时间:2026-11-01 00:02:42