面向大型特种机床的多头齿轮滚刀 三次元三坐标测量机的高效精准测量方案
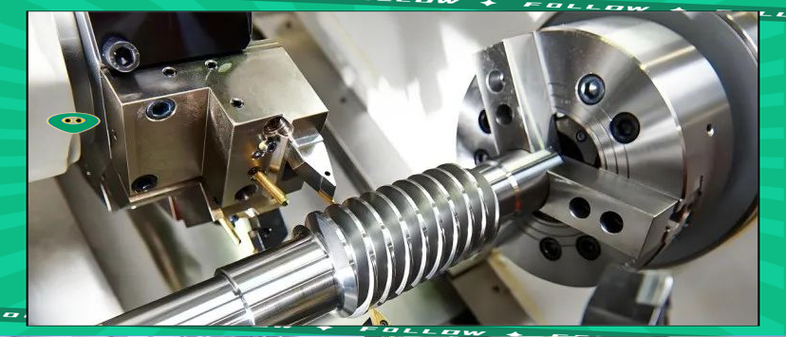
引言\n\n在大型特种机床(如重型数控滚齿机、龙门式加工中心)的金属切削加工服务中,多头齿轮滚刀作为核心刀具,其精度直接决定齿轮的加工质量和生产效率。由于多头滚刀结构复杂、螺旋槽交错、刀齿数量多,传统测量手段难以全面、高效地评价其几何精度,给刀具制造与返修带来瓶颈。三次元三坐标测量机(CMM)凭借高精度、高柔性和数字化优势,成为多头齿轮滚刀测量的理想平台。本文将针对大型特种机床用多头齿轮滚刀,提出一套基于CMM的高效测量方案,并结合金属切削加工服务场景,探讨其工程应用价值。\n\n## 一、多头齿轮滚刀测量难点分析\n\n多头齿轮滚刀具有以下特征,给测量带来挑战:\n1. 多线螺旋槽结构:各头螺旋槽的导程、齿厚、槽深相互关联,需整体评价一致性;\n2. 刀齿廓形复杂:包含前刀面、后刀面、顶刃、侧刃等多型面,需多轴联动测量;\n3. 大型化尺寸:面向大型特种机床的滚刀直径可达200~400 mm,长度超过500 mm,要求测量机具备大行程与高刚性;\n4. 精度要求高:齿形误差、齿距累积误差、螺旋线误差通常要求控制在微米级;\n5. 批量检测效率:金属切削加工服务中刀具周转快,需要快速装夹与自动化测量。\n\n传统齿轮测量中心虽专业性强,但柔性不足,难以覆盖滚刀全部几何特征;而CMM可搭配旋转台、扫描测头及专用软件,实现复合测量,兼顾精度与效率。\n\n## 二、三坐标测量机选型与配置\n\n针对大型多头滚刀,建议选用桥式或龙门式CMM,主要配置要求如下:\n- 行程:X≥800 mm,Y≥1000 mm,Z≥600 mm,满足大型滚刀整体测量;\n- 测头系统:采用高精度扫描测头(如Leitz、Zeiss或Renishaw SP80系列),支持连续扫描与点触发;\n- 旋转台:承载≥200 kg,定位精度±1″,实现滚刀绕轴心分度,完成螺旋线及齿距测量;\n- 温度补偿:具备实时温度补偿功能,适应车间环境(18~22℃);\n- 软件平台:专用齿轮/刀具测量软件(如Quindos、Gear Pro、GOM Blade Inspect),支持渐开线、阿基米德螺旋线等解析。\n\n## 三、多头齿轮滚刀测量方案设计\n\n### 3.1 装夹与基准建立\n将滚刀安装于两顶尖之间(或一夹一顶),利用旋转台带动工件回转。建立工件坐标系:以滚刀轴线为Z轴,端面为基准平面,通过CMM找正内孔或轴颈,确定X、Y零点。确保装夹刚度,避免测量力引起变形。\n\n### 3.2 测量项目与策略\n\n#### (1)螺旋槽与多头分度测量\n- 采用旋转台联动,测头沿螺旋槽扫描,获取各头螺旋线数据;\n- 计算导程误差(\( \\Delta Pz \\))及各头分度误差(\( \\Delta \\theta \\)),评价多头一致性;\n- 螺旋线测量采用“点扫描+样条拟合”,采样密度不低于10点/转。\n\n#### (2)刀齿齿形与齿距测量\n- 在法向截面内,测量前刀面、后刀面及顶刃的廓形,获得齿形误差(\( \\Delta ff \\));\n- 利用旋转台分度,测量相邻刀齿的齿距,计算齿距累积误差(\( \\Delta F_p \\));\n- 对多头滚刀,分别评价每头齿距及头间相位差。\n\n#### (3)容屑槽与槽深测量\n- 对螺旋槽法向截面进行扫描,评价槽深、槽底圆弧半径及槽形误差;\n- 关注各头槽深的均匀性,确保排屑性能与切削负荷一致。\n\n#### (4)径向与端面跳动测量\n- 在滚刀多个截面测量外径跳动和端面跳动,评价制造与安装偏心;\n- 一般采用连续扫描,采样间隔0.5 mm。\n\n### 3.3 测量程序优化\n- 测点自适应规划:根据滚刀几何模型,在CAD软件中预定义测量路径,自动生成测点,避开干涉;\n- 多测头协同:使用星形测头或可换测头,实现在一次装夹下完成多特征测量,减少重装误差;\n- 温度与振动控制:测量前恒温4小时以上,测量中监控环境温度与振动,必要时采用主动隔振。\n\n## 四、金属切削加工服务中的应用价值\n\n在金属切削加工服务模式下,刀具制造商或修磨服务商需快速响应客户对大型滚刀的需求。本方案的价值体现于:\n1. 提升检测效率:CMM搭配旋转台,一次装夹完成螺旋线、齿形、齿距等全参数测量,较传统量具效率提升3~5倍;\n2. 保证加工质量:微米级测量能力帮助发现滚刀制造中的螺旋线偏差、分度误差,指导砂轮修整与工艺优化;\n3. 支持刀具重磨与修复:通过测量磨损滚刀的前刀面与齿形,精确确定重磨量,恢复多头滚刀精度;\n4. 数字化质量档案:测量数据可存储并生成检测报告,为客户提供可追溯的质量证明,增强服务竞争力。\n\n## 五、工程案例与效果\n\n某重型机床厂委托加工一批模数m=10、头数3、外径300 mm的高速钢多头滚刀。采用本方案在三坐标测量机上检测,单件测量时间约1.2小时,关键精度项结果如下表:\n\n| 检测项目 | 技术要求 | 实测值 | 结论 |\n|----------|----------|--------|------|\n| 螺旋线误差 | ±8 μm | 5.6 μm | 合格 |\n| 齿形误差 | ±10 μm | 7.2 μm | 合格 |\n| 齿距累积误差 | ≤12 μm | 8.5 μm | 合格 |\n| 多头分度误差 | ±20″ | 15″ | 合格 |\n| 外径跳动 | ≤15 μm | 9 μm | 合格 |\n\n测量结果不仅验证了滚刀精度,还为后续精加工提供了修正依据。该方案已成功应用于多批次大型滚刀检测,客户满意度显著提升。\n\n## 六、\n\n面向大型特种机床的多头齿轮滚刀测量,三次元三坐标测量机结合旋转台与扫描技术,构建了高精度、高效率的完整检测方案。通过对螺旋槽、刀齿廓形、齿距及跳动的系统测量,能够全面评价滚刀几何精度,为金属切削加工服务提供可靠的质量保障。随着在机测量与自动化技术的发展,CMM测量方案将进一步集成到刀具制造与重磨流程中,助力高端齿轮加工降本增效。
如若转载,请注明出处:http://www.sdcxrsteel.com/product/22.html
更新时间:2026-11-01 07:09:13