车床切削刀具与金属切削加工服务 从刀具选型到服务协同的工程实践
在机械制造领域,车床切削刀具与金属切削加工服务构成了一组紧密耦合的技术与商业要素。刀具决定了切削过程的物理边界,而加工服务则将这种边界转化为可交付的零件。理解二者的内在联系,对于提升加工效率、控制成本以及保障产品质量具有直接的工程价值。本文从车床切削刀具的技术背景出发,进而讨论金属切削加工服务的核心能力与协同逻辑,为相关从业者提供一个系统化的参考框架。
一、车床切削刀具的技术背景与选型逻辑
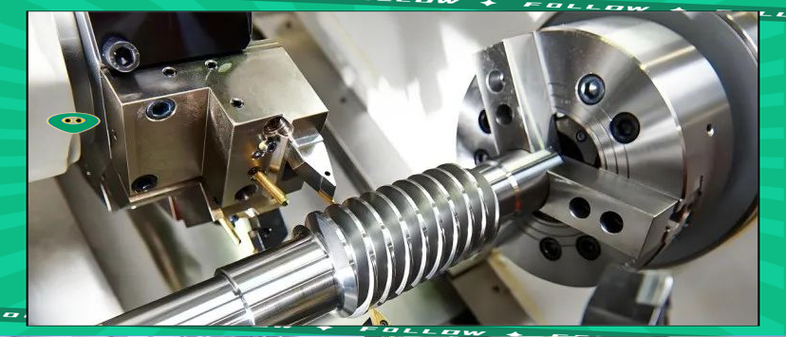
车床切削刀具是金属切削系统中最活跃的变量之一。其材料体系经历了从碳素工具钢、高速钢到硬质合金、陶瓷、立方氮化硼(CBN)及聚晶金刚石(PCD)的演进。当前工业实践中,硬质合金刀具占据主导地位,涂层技术(如TiN、TiAlN、AlCrN等)的引入进一步拓展了刀具的耐热性与耐磨性边界。刀具材料的选择需与工件材料、切削速度、进给量及切削深度相匹配,而非单纯追求硬度指标。
从几何参数角度看,前角、后角、主偏角、刃倾角等角度共同决定了切削力分布、切屑形态与刀具寿命。例如,增大前角可降低切削力但削弱刃口强度,适用于轻切削与精加工场景;负前角刀具则更适合重载粗加工。刀尖圆弧半径的选择同样需要在表面质量与抗振性之间取得平衡。这些参数并非孤立存在,而是与机床刚性、夹具系统及冷却方式形成联动关系。
刀具失效模式的分析是选型决策的重要依据。常见的失效形式包括后刀面磨损、月牙洼磨损、积屑瘤、崩刃与热裂纹等。不同失效模式指向不同的优化方向:磨损主导时需调整切削参数或升级涂层;崩刃频发则提示刀具几何或机床刚性存在不足。因此,刀具管理应当建立在失效分析的数据积累之上,而非依赖经验直觉。
二、金属切削加工服务的核心能力构成
金属切削加工服务并非简单的“来料加工”,其本质是将工艺知识、设备资源与质量管理体系整合为可重复的制造能力。从服务供给方的角度看,核心能力至少包含以下维度。
工艺设计与编程能力是服务水平的首要体现。面对图纸或三维模型,服务方需要完成工艺路线制定、刀具组合选择、切削参数设定与数控程序编制。这一过程要求对材料切削性能、公差配合及表面完整性有充分理解。优秀的工艺方案能够在保证质量的前提下压缩节拍时间,而粗糙的方案则可能引发振动、变形或尺寸漂移等问题。
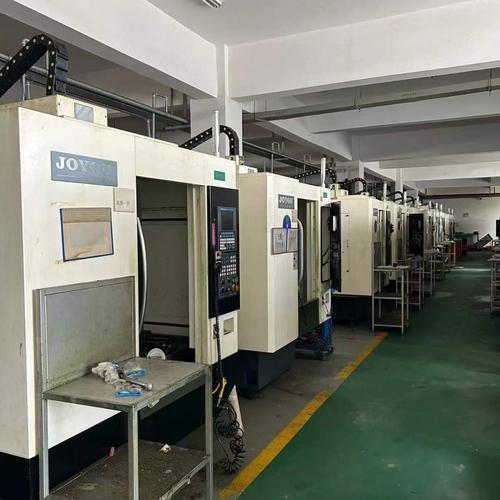
设备与工装资源的广度决定了服务的适配范围。车削服务通常覆盖从普通车床到数控车床、车铣复合中心的设备谱系。对于细长轴、薄壁套筒、异形法兰等典型车削零件,工装设计(如跟刀架、心轴、专用夹具)往往比机床本身更能影响成败。服务方是否具备工装设计与制造能力,是评估其工程深度的关键指标。
质量管控体系是服务可信度的基础。尺寸精度、几何公差、表面粗糙度及材料性能的检测手段需要与订单要求匹配。三坐标测量、轮廓仪、粗糙度仪及无损检测等资源的配置水平,直接影响服务方能否承接高精度或高可靠性要求的零件。批次一致性与可追溯性管理在批量订单中尤为关键。
三、刀具与服务的协同:从单点优化到系统匹配
刀具与加工服务之间的关系,不应被理解为“买方选刀、卖方开机”的线性流程。在实际工程中,二者的协同体现在三个层面。
第一是参数协同。服务方在制定切削参数时,需要依据刀具供应商提供的切削速度范围、每转进给量推荐值及冷却条件进行本地化调整。机床刚性、工件装夹方式与刀具悬伸长度都会改变刀具的实际性能表现。因此,刀具选型协议中应包含试用验证环节,以实际切削数据校准推荐参数。
第二是寿命管理协同。刀具寿命直接关联换刀策略与加工成本。服务方宜建立刀具寿命记录制度,将磨损曲线与加工数量对应起来,并与刀具供应商共享数据。这种反馈机制有助于供应商优化涂层或几何设计,也能帮助服务方制定更经济的换刀间隔。对于批量车削订单,刀具寿命的稳定性甚至比单件成本更具经济意义。
第三是问题诊断协同。当加工中出现振纹、尺寸超差或表面烧伤时,问题根源可能落在刀具、机床、夹具或程序中的任一环节。刀具供应商与服务方若能建立联合诊断流程——例如通过切削力监测、振动信号分析或刀具磨损形貌检查——则可显著缩短故障定位时间。这种协同能力在难加工材料(如不锈钢、高温合金、钛合金)的车削场景中尤为重要。
四、实践要点与技术趋势
对于制造企业而言,刀具与加工服务的匹配决策可遵循若干实践要点。其一,优先选择能够提供切削参数建议与失效分析支持的刀具供应商,而非仅比较单价。其二,在承接新零件或新材料订单时,安排小批量工艺验证,记录刀具磨损与表面质量数据,再固化参数。其三,将刀具库存管理与服务排产联动,避免因缺刀导致的停机。其四,关注刀具可重磨与回收能力,这在硬质合金成本波动的背景下具有经济价值。
从技术趋势看,刀具领域正朝着更高性能涂层、内冷结构优化与数字化刀具管理方向发展。加工服务侧则表现为车铣复合能力增强、自动化上下料普及以及基于数据的工艺决策。二者的交汇点在于切削过程数据的采集与利用:刀具内置传感器或机床监控系统所获得的负载、振动与温度信息,正在成为优化刀具选型和服务报价的客观依据。
车床切削刀具与金属切削加工服务的关系,实质上是制造系统中“工具”与“能力”的耦合。刀具提供了切削的物理可能性,服务则将这种可能性转化为质量、成本与交期均可控的交付物。二者的有效协同,依赖的不是单一环节的极致优化,而是选型、验证、监控与反馈的闭环管理。对于制造企业而言,将刀具视为工艺系统的组成部分而非独立耗材,将加工服务视为工程伙伴而非简单外协,是实现切削加工价值最大化的务实路径。
如若转载,请注明出处:http://www.sdcxrsteel.com/product/23.html
更新时间:2026-11-01 07:22:28