全合成切削液在模具防锈与磨削加工中的应用解析
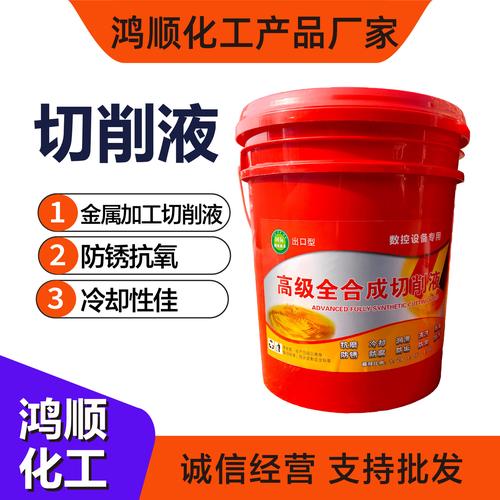
在金属切削加工领域,切削液的选择直接关系到加工质量、模具寿命与生产效率。针对模具防锈与磨削加工的特殊需求,水溶性全合成切削液凭借其优异的冷却性、清洗性与防锈性能,成为众多加工场景的理想选择。本文将从产品特性、防锈机理、磨削应用及厂家现货服务等角度,系统解析全合成切削液如何为金属切削加工提供可靠保障。
一、全合成切削液的核心特性
全合成切削液不含矿物油,由水溶性添加剂、防锈剂、极压润滑剂等成分科学调配而成。其突出特点包括:
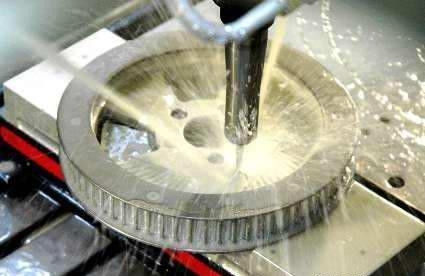
- 卓越的冷却性能:高含水率使其比热容大,能快速带走磨削区热量,避免工件烧伤与变形。
- 优异的清洗性:泡沫低、沉降性好,可有效冲洗磨屑与粉尘,保持加工面清洁。
- 稳定的防锈能力:通过添加高效防锈剂,在模具及工件表面形成保护膜,防止工序间及贮存期锈蚀。
- 长寿命与环保性:不含油类物质,不易腐败变质,废液处理简单,符合环保要求。
二、模具防锈的机理与优势
模具在加工与存放过程中易受潮湿空气、手汗及切削液残留影响而生锈。全合成切削液通过以下方式实现防锈:
- 化学吸附膜:防锈剂分子在金属表面定向吸附,形成致密保护层,阻断水与氧的接触。
- pH缓冲体系:维持工作液呈弱碱性(pH 8.5-9.5),抑制电化学腐蚀。
- 抗硬水稳定性:适应不同水质,避免防锈成分失效。
对于模具类精密零件,全合成切削液在磨削后可直接进行防锈处理,减少工序间周转环节,提升生产效率。
三、磨削加工中的关键作用
磨削加工对切削液的要求更为严苛,既要冷却润滑,又要防止砂轮堵塞与工件表面损伤。全合成切削液具有以下应用优势:
- 良好的极压润滑性:添加极压添加剂,降低磨削力与摩擦热,减少砂轮磨损,提高表面光洁度。
- 抗杂油污染:不含矿物油,不易与导轨油、液压油混溶,便于撇除杂油,保持液槽清洁。
- 低泡性设计:循环系统中泡沫少,避免溢流与泵气蚀,保障连续加工稳定。
- 生物稳定性:抗细菌与真菌性能强,延长换液周期,降低维护成本。
四、厂家现货与加工服务支持
作为专业金属切削液厂家,我们提供稳定的现货供应与定制化金属切削加工服务:
- 现货保障:常规浓度与规格产品库存充足,下单即可发货,满足紧急生产需求。
- 技术支持:提供浓度检测、液槽维护、防锈验收等配套技术指导。
- 加工服务:针对模具磨削、精密零件加工等需求,可提供工艺试制与效果验证,帮助客户优化切削液使用方案。
五、使用建议与注意事项
- 推荐浓度:磨削加工建议使用6%-8%稀释液,防锈工序可提高至8%-10%。
- 液槽管理:定期检测浓度与pH值,及时补充清水与添加剂,避免硬水稀释影响防锈效果。
- 清洗代替防锈:工序间防锈无需额外涂油,切削液残留膜即可提供短中期保护,简化流程。
全合成切削液以优异的防锈、冷却与清洗性能,成为模具磨削加工的可靠伙伴。选择具备现货供应与加工服务能力的厂家,不仅能保障产品稳定性,还可获得针对性的应用支持,助力企业提质增效。
如若转载,请注明出处:http://www.sdcxrsteel.com/product/10.html
更新时间:2026-11-01 05:13:51