深度解析VC1680硬轨立式加工中心 金属切削加工的可靠伙伴
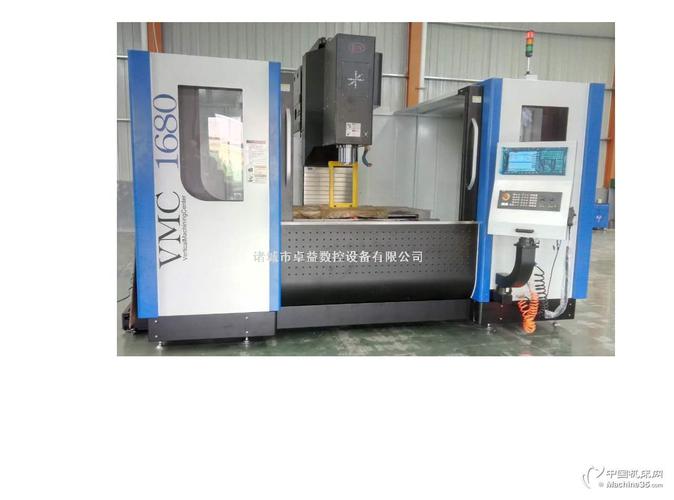
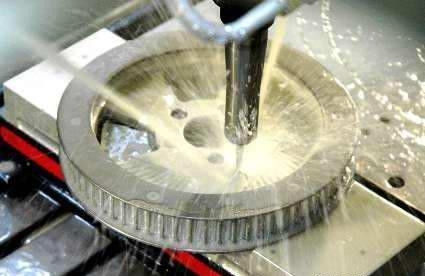
在金属切削加工领域,设备的刚性、精度与稳定性直接决定了零部件的加工质量与生产效率。VC1680硬轨立式加工中心作为一款面向中大型精密零件加工的重型机床,凭借其硬轨结构带来的高刚性、优异的减震性以及强大的切削能力,在模具制造、航空航天、汽车零部件及重型机械等行业中扮演着重要角色。\n\nVC1680硬轨立式加工中心的核心优势源于其硬轨设计。与线性导轨相比,硬轨(矩形导轨)具有更大的接触面积和更高的阻尼特性,能够有效吸收切削过程中的振动,尤其适合重载、大余量的粗加工以及要求表面质量稳定的精加工。床身、立柱、主轴箱等基础大件通常采用高强度铸铁或树脂砂造型,经过有限元分析优化,确保结构自身的刚性和热稳定性。导轨表面经过精密磨削和刮研,配合贴塑处理,在保证耐磨性的同时降低了摩擦系数,使机床在长期重切削下仍能维持导向精度。\n\n从技术参数来看,VC1680通常指X轴行程约1600mm、Y轴行程约800mm的规格,工作台尺寸可承载重量较大的工件,适合中型箱体、模板、机架类零件的加工。主轴系统多采用大扭矩主轴电机或齿轮传动主轴,提供宽泛的转速范围和强劲的低速扭矩输出,既能应对钢件、铸铁的重切削,也能通过高转速衔接铝件、铜件的高效加工。刀库配置通常为24把或32把圆盘式刀库,满足多工序连续加工的需求。数控系统可选用市场主流的FANUC、SIEMENS或三菱系统,保障操作的通用性和功能的开放性。\n\n在金属切削服务层面,VC1680硬轨立式加工中心可覆盖的工艺范围十分广泛。对于模具行业,它可以完成模架开粗、型腔清根、镶块精铣等工序;在汽车零部件领域,适用于变速箱壳体、转向节、制动钳体等复杂结构件的批量加工;在能源和重型机械行业,可加工液压阀块、法兰盘、齿轮箱等零件。由于硬轨机床抗振性好,在加工深腔、薄壁或难切削材料时,尺寸精度和表面粗糙度更易控制,减少后续钳工修配的工作量。\n\n选用VC1680硬轨立式加工中心参与金属切削加工服务时,需关注几个要点。其一,工装夹具的刚性与定位可靠性需要与机床能力匹配,避免因夹具松动导致精度损失。其二,刀具选型应针对硬轨特性——在保证刀具刚性前提下合理选用大进给铣刀或面铣刀,充分发挥机床的功率优势。其三,日常维护中需重视导轨润滑与防护,定期检查刮屑板和防护罩,防止铁屑进入导轨面拉伤轨道。其四,编程策略宜采用分层切削与恒线速度控制,兼顾效率与刀具寿命。增加光栅尺闭环控制可进一步提升定位精度和热误差补偿能力,使设备在长时间连续加工中保持一致性,降低废品率。从投资回报角度看,VC1680硬轨立式加工中心以相对经济的购机成本提供大规格、高刚性的加工能力,帮助中小批量生产企业构建稳定的外协加工和自制件供应体系,是金属切削加工服务从常规加工迈向高效精密加工的可靠选择。
如若转载,请注明出处:http://www.sdcxrsteel.com/product/6.html
更新时间:2026-11-01 02:58:57